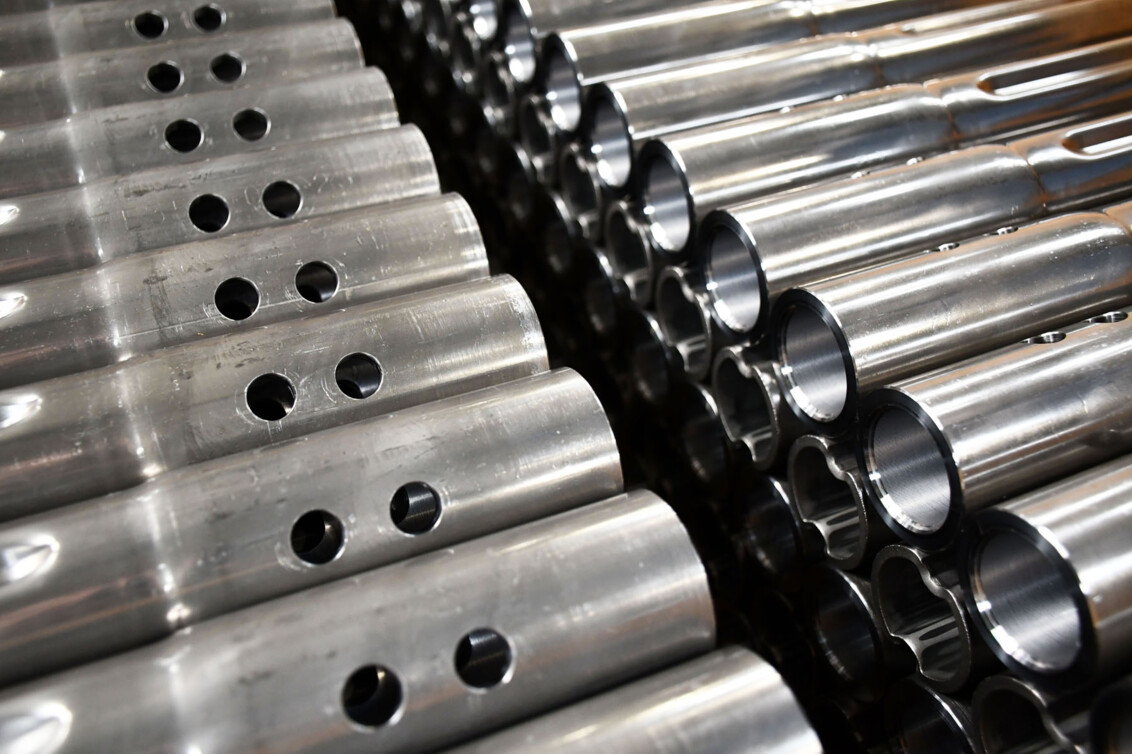
BURAG AG lleva 80 años dedicada al mecanizado de metales y tubos. Esta empresa altamente especializada, con sede en Eschlikon (Suiza), transforma tubos de acero en accesorios y piezas conformadas. Las roscas se laminan, se moldean y se cortan. Los extremos de los tubos se embuten, se expanden, se laminan y se perfilan y, cuando es necesario, también se taladran los tubos.
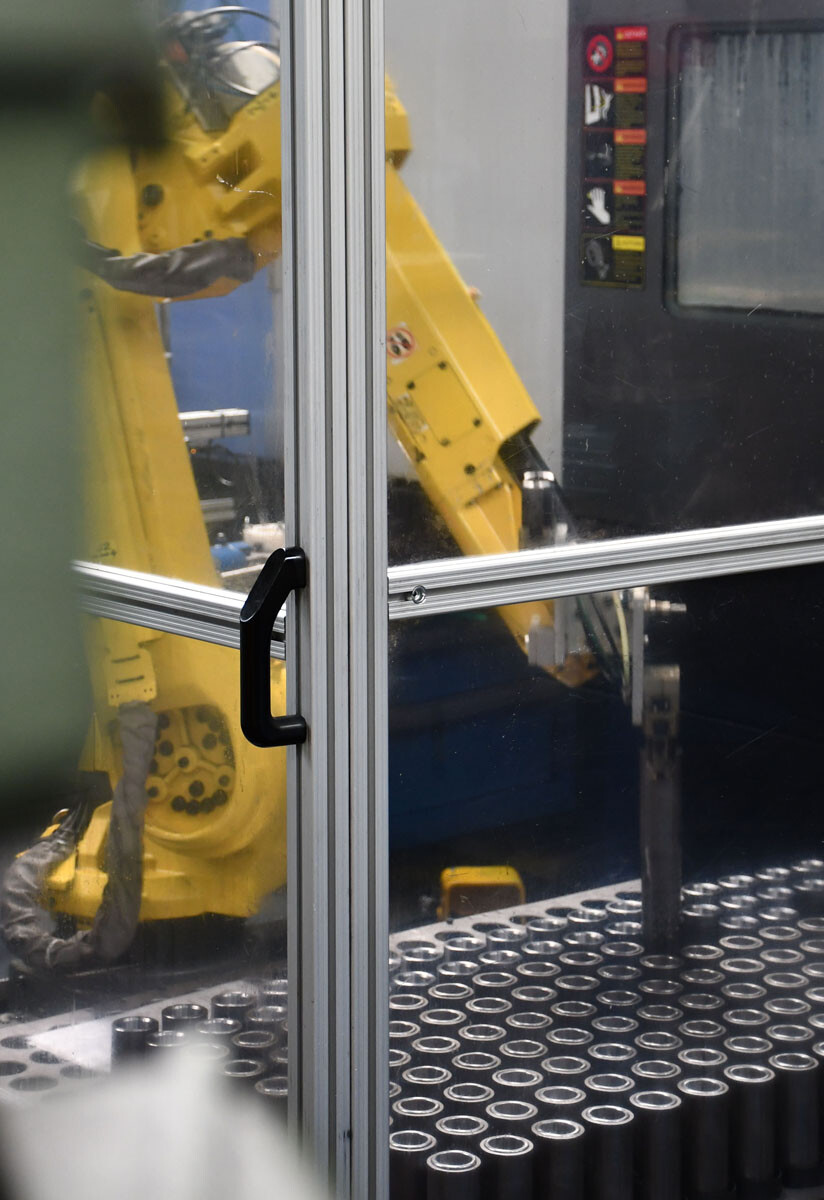
Entre los clientes de BURAG AG se encuentran empresas líderes en tecnología sanitaria y de fijación, la industria de la maquinaria, la fabricación de sistemas de calefacción y combustión, así como la maquinaria agrícola. Se exigen los más altos niveles de precisión, calidad y flexibilidad. Se desarrollan procesos de fabricación eficientes para los clientes en las naves de producción y, siempre que es posible, dichos procesos se automatizan por completo. El objetivo es implementar procesos que funcionen sin intervención humana.
Este tipo de producción automatizada también era necesaria para fabricar tubos de conexión destinados a una máquina del sector agrícola. El objetivo era producir 25 000 piezas al año de la forma más eficiente y fiable posible. Los ingenieros de BURAG AG desarrollaron una estrategia de producción a medida y fabricaron la primera serie de tubos para el cliente, que quedó plenamente satisfecho. Sin embargo, el equipo de BURAG AG no estaba satisfecho con el proceso de los cuatro orificios del tubo. Debido a una operación de taladrado poco fiable, había que dedicar mucho tiempo a supervisar el resultado del taladrado. Además, la duración del proceso era muy larga, ya que se utilizaba una segunda herramienta para desbarbar los bordes delanteros y traseros de los orificios tras el taladrado. En definitiva, se trataba de un proceso inestable que ponía de los nervios repetidamente a los responsables.
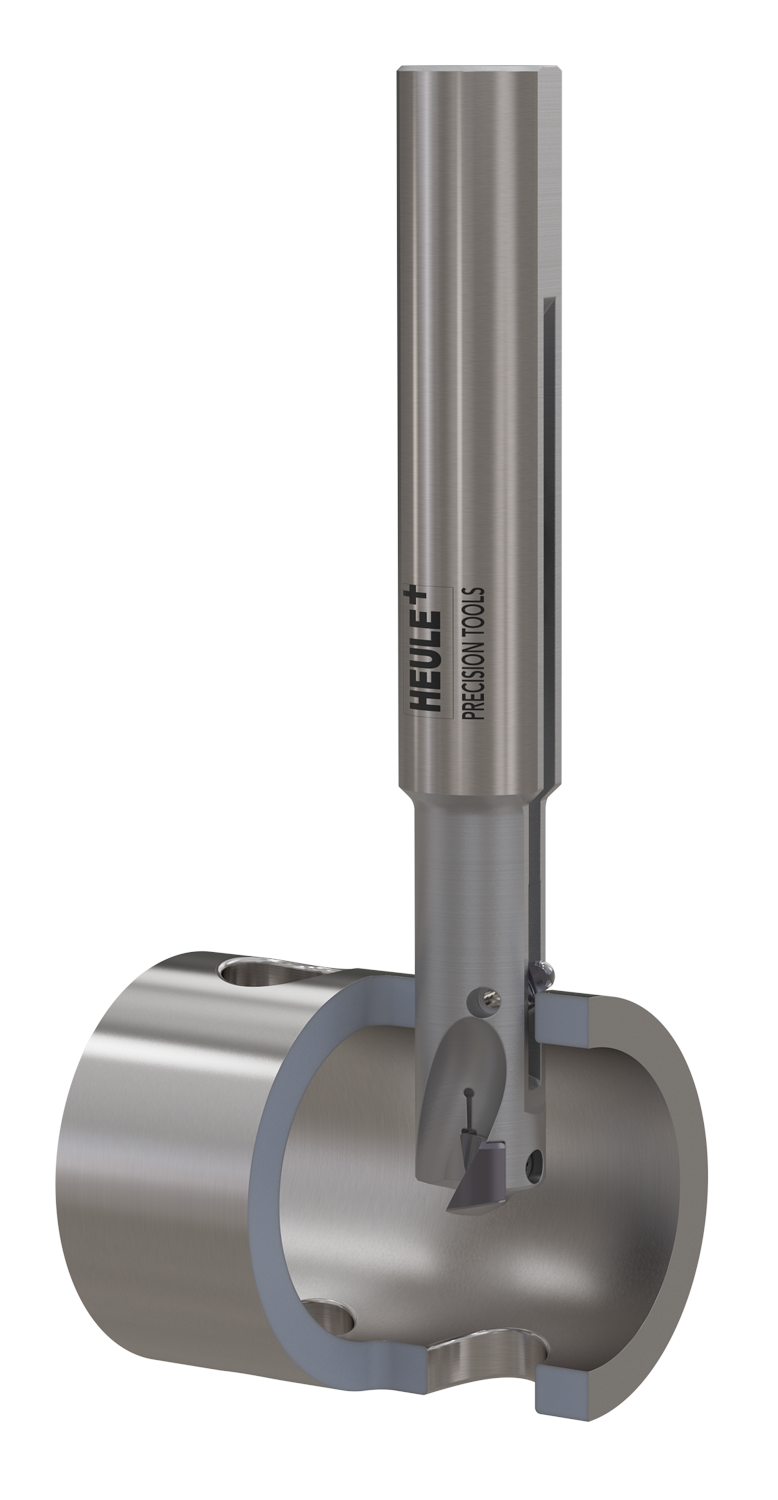
Dado que en BURAG AG ya se utilizaban herramientas HEULE, se volvió a contactar con el especialista suizo en desbarbado para encontrar una solución. Durante una primera visita in situ de Eisenbart GmbH, el socio comercial de HEULE en Suiza, se debatieron diversas opciones y se remitieron a HEULE para que realizara un estudio de viabilidad. El resultado fue una herramienta combinada de taladrado específica para esta aplicación que combina el taladrado con el desbarbado a ambos lados del orificio en una sola operación y garantiza un resultado de desbarbado fiable incluso con bordes de orificio irregulares.
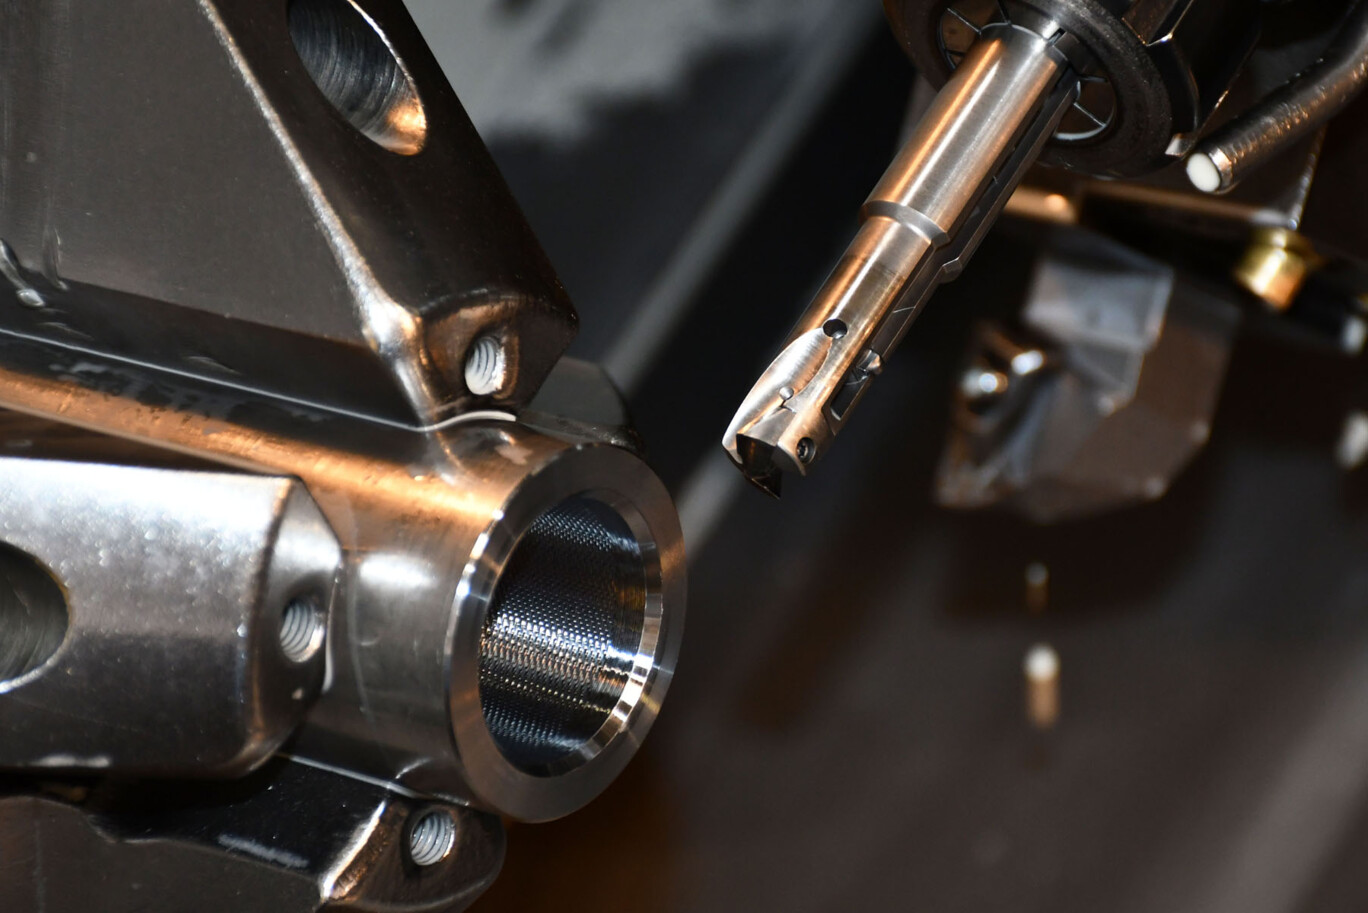
La herramienta especial de la gama de herramientas combinadas VEX realiza primero el taladrado. A continuación, la cuchilla de desbarbado COFA , accionada por resorte, elimina las rebabas a ambos lados del orificio, en una sola operación. Gracias a esta herramienta, BURAG AG se ahorra un cambio de herramienta y, por lo tanto, reduce significativamente el tiempo de ciclo. Además, elimina el riesgo de que se rompa la herramienta de desbarbado, ya que ambas operaciones se llevan a cabo en una sola pasada. La pieza está fabricada a partir de dos tubos de materiales diferentes prensados uno dentro del otro, lo que hace que la operación de mecanizado resulte aún más exigente. Por este motivo, los expertos de HEULE dotan a la cuchilla de desbarbado de metal duro de un recubrimiento de alta calidad y acabaron el cabezal de taladrado con un filo redondeado y un recubrimiento a medida.
BURAG AG está muy satisfecha con la solución de herramientas a medida: el ahorro de tiempo por taladro es de 12 segundos, lo que supone la impresionante cifra de 333 horas para 100 000 taladros al año. Este ejemplo demuestra que la optimización de las fases del proceso aporta grandes beneficios.