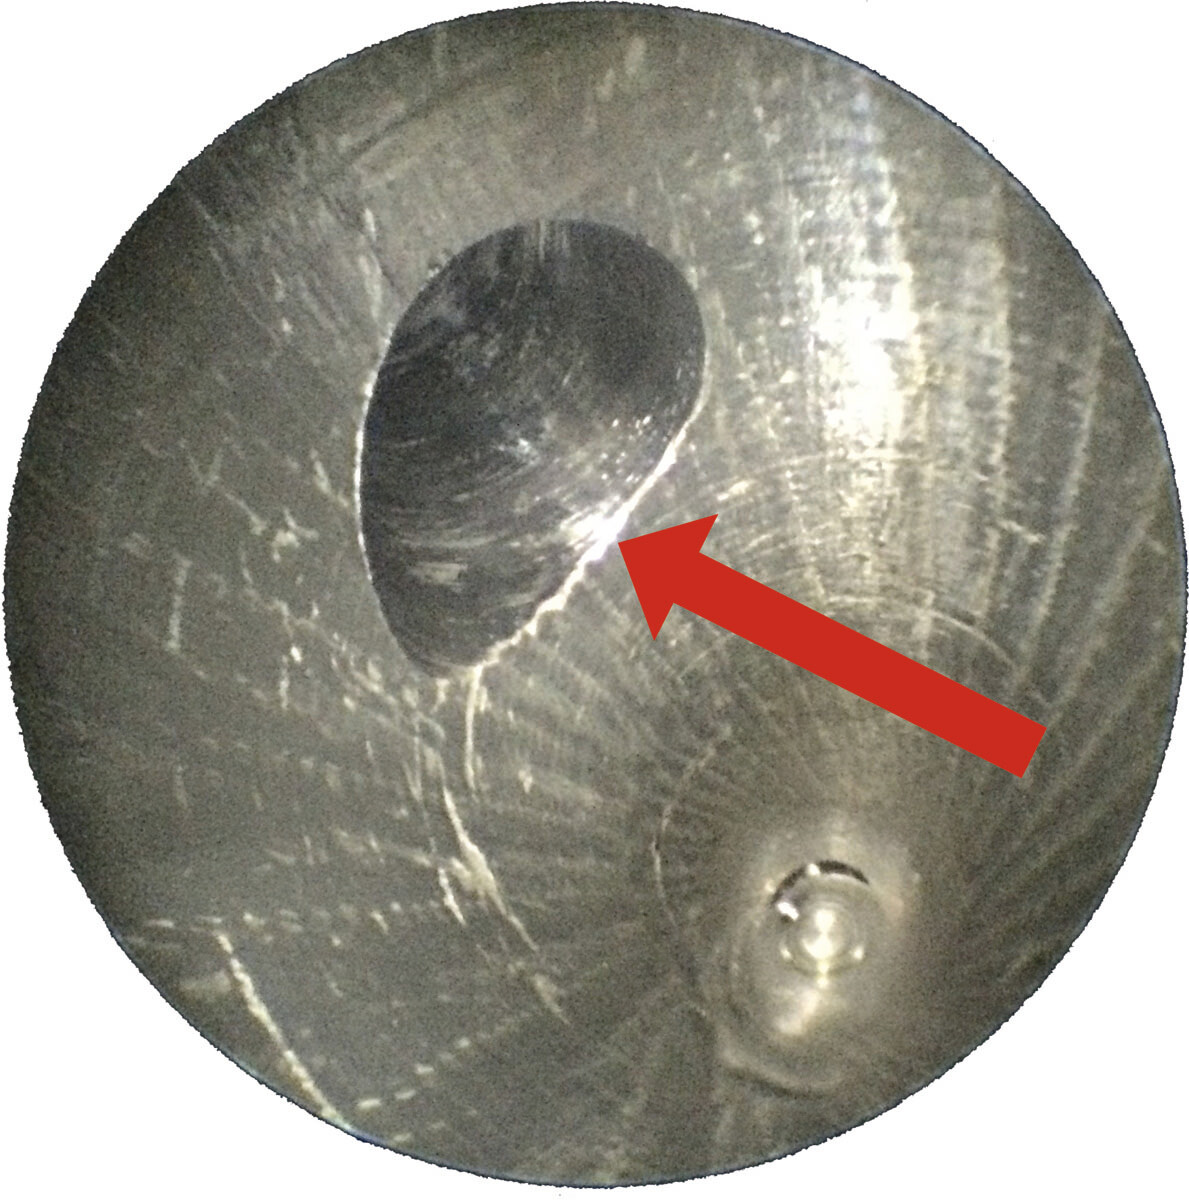
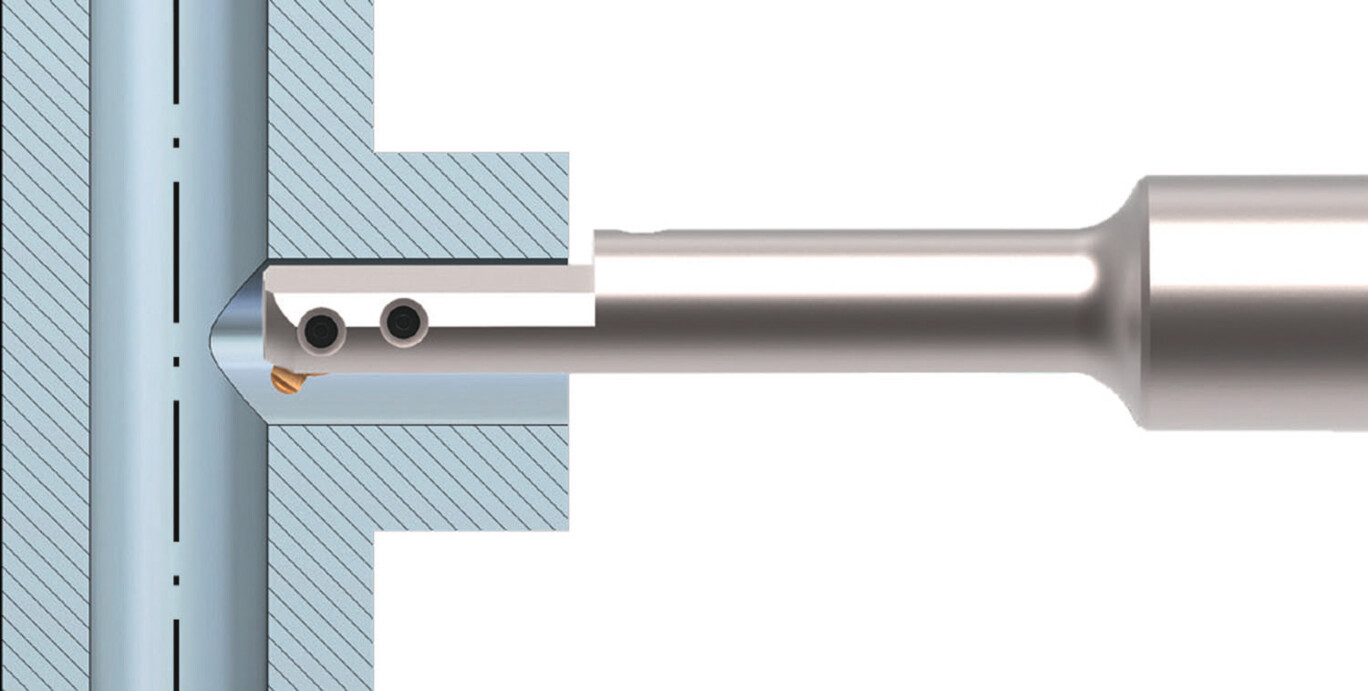
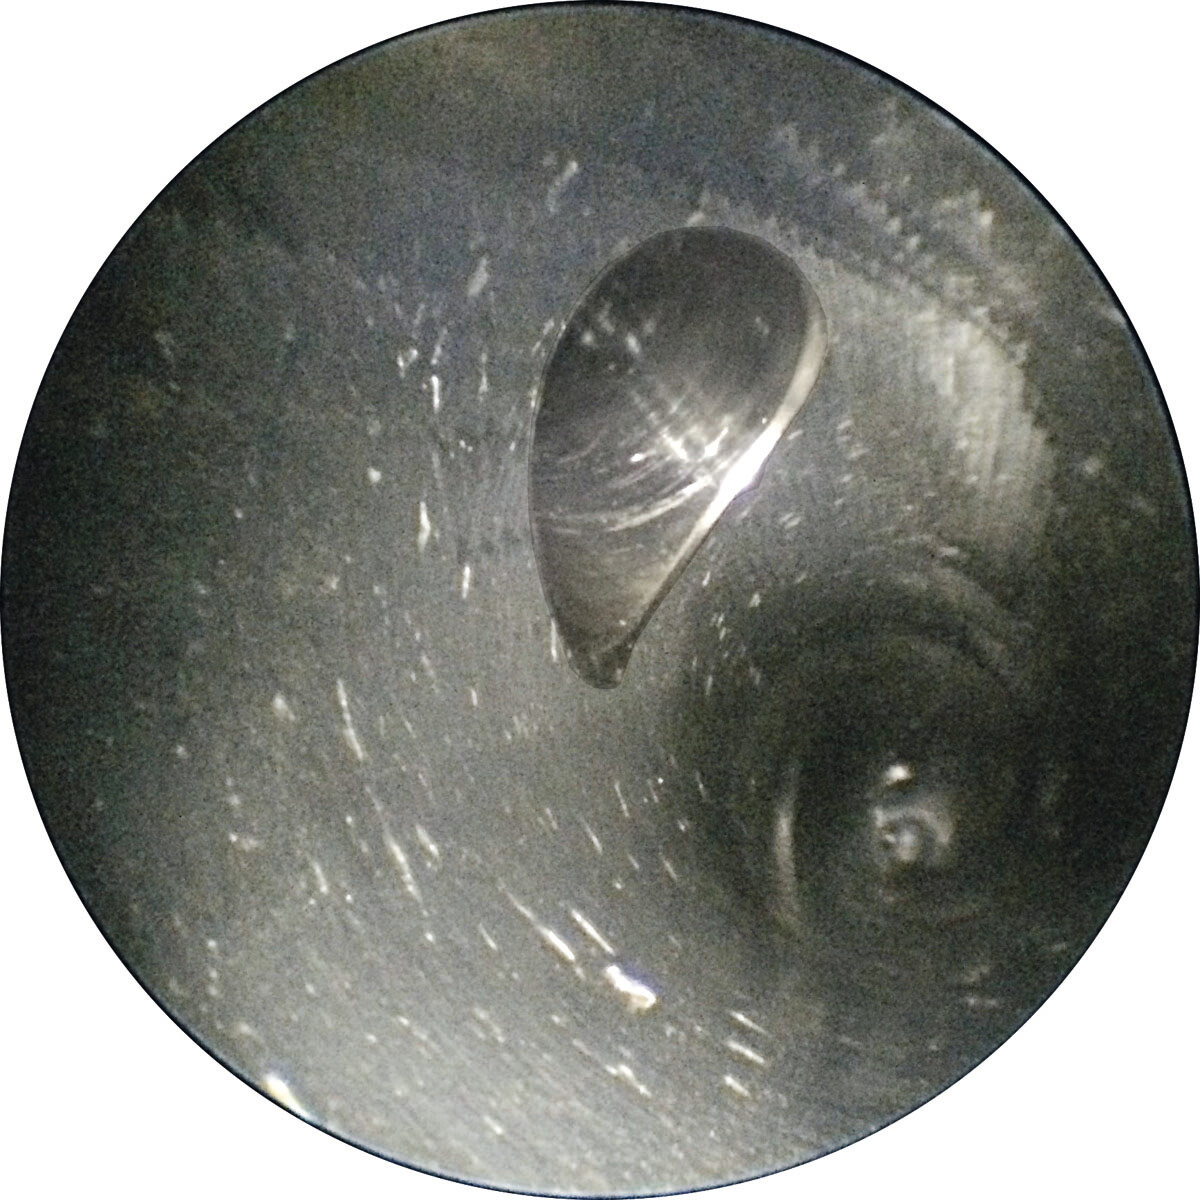
El cárter llevaba ya bastante tiempo en producción en serie. Sin embargo, el rebabado de los agujeros transversales planteaba problemas: resultaba demasiado laborioso y el proceso no era fiable. El responsable de tecnología aprovechó su visita a la feria AMB para comentar su problema con los especialistas en rebabado de HEULE.
Conocía a HEULE por otra aplicación de rebabado y sabía que este especialista en rebabado desarrolla soluciones a medida. Y es que, para HEULE, la resolución de este tipo de problemas suele constituir un auténtico caldo de cultivo para la innovación.
El reto que plantea el problema actual radica en la superficie inclinada que se produce al introducir el orificio transversal (Ø 6,4 mm), con una excentricidad de 1,9 mm, en el orificio principal (Ø 11,6 mm). Esta superficie inclinada impide que las soluciones mecánicas de desbarbado existentes en el mercado funcionen de forma satisfactoria.
El responsable de ventas de la zona se percató rápidamente de que los productos estándar no podían resolver esa tarea. Sin embargo, surgió una oportunidad gracias a un producto que aún se encontraba en fase de desarrollo.
Tras la visita, el cliente facilitó los datos de su aplicación, junto con las experiencias adquiridas y los problemas detectados, así como sus requisitos en cuanto a la ausencia de rebabas y al tiempo de ciclo. A raíz de las conversaciones preliminares, HEULE puso en marcha de inmediato un estudio de viabilidad e involucró al Departamento de ingeniería. El resultado fue que la nueva herramienta CBD se perfiló como una posible Solución. CBD son las siglas de «Cross Bore Deburring». Las pruebas internas demostraron que la tecnología CBD cumplía los requisitos.
Con gran confianza, el asesor de HEULE y el jefe de proyecto de CBD se desplazaron a la sede central del cliente. Al final de la presentación, el responsable de tecnología del cliente comentó: «Está muy bien, pero la herramienta tiene una unidad de control muy grande. No hay espacio suficiente para ella en el centro de mecanizado». Este comentario hizo que la euforia se redujera prácticamente a cero. Sin embargo, HEULE no sería HEULE si no hubiera podido plantear otra solución. En este caso, se trataba realmente solo de una idea de solución basada en la Herramienta COFA, aunque aún sin experiencia alguna al respecto.
De vuelta a la empresa, HEULE decidió seguir adelante definitivamente con esta idea de producto en el marco de su iniciativa X-BORES y puso en marcha un proyecto de desarrollo propio. Se fabricaron prototipos de herramientas, así como piezas que reproducían la situación de intersección, y se realizaron nuevas pruebas en el departamento de ensayos de la propia empresa. Aproximadamente tres meses después de la última reunión, el cliente recibió fotografías de las pruebas de desbarbado, junto con los datos de corte y los tiempos de ciclo obtenidos.
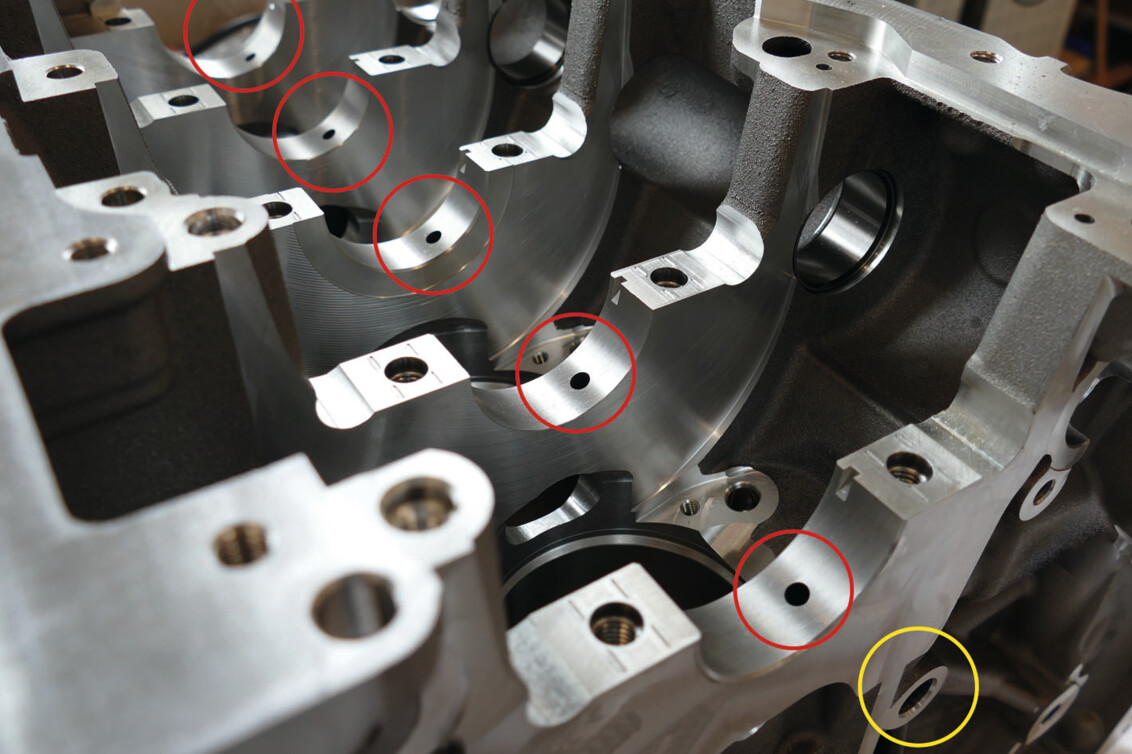
La documentación de las pruebas recibida convenció al cliente para que enviara a HEULE seis cárteres para su ensayo. Dada la importancia de este proyecto, no quiso perder la oportunidad de desplazarse a la fábrica de HEULE para seguir las pruebas en directo. Los resultados obtenidos en el desbarbado volvieron a resultar convincentes, por lo que se pudo plantearse el siguiente paso: las pruebas en las máquinas de serie de la fábrica.
Una vez fijada la fecha, HEULE proporcionó al cliente las herramientas de prueba COFA-X, así como la información necesaria para la programación, con el fin de que pudiera realizar los preparativos. El asesor del cliente y el jefe de proyecto de COFA-X acompañaron las pruebas en la planta del cliente. Todo estaba perfectamente preparado. Estaban presentes las personas de contacto pertinentes: el responsable de tecnología de la sede central, el jefe de línea, el programador, el empleado encargado del suministro y la preparación de herramientas, así como el operario de la Máquina. La herramienta estaba instalada en la Máquina y lista para funcionar. Junto con el programador, se revisaron de nuevo los distintos pasos del programa.
No fue posible realizar un recorrido paso a paso de cada uno de los pasos con supervisión visual, ya que todo quedaba oculto. Por lo tanto, tenía que funcionar «a ciegas». En el tercer intento, el programa se corrigió y optimizó de tal manera que la herramienta pudo cumplir su función. A continuación, con ayuda de un endoscopio, se inspeccionaron visualmente los orificios mecanizados en la sala de medición. «Sin rebabas», confirmó el responsable de calidad. La calidad de la superficie rebabada también había mejorado.
Se había superado este obstáculo. Ahora quedaban por realizar las pruebas de vida útil en condiciones de producción en serie. Y es que, al fin y al cabo, se trataba de rebabar un total de 1,4 millones de componentes al año en cinco líneas de producción. El cliente quedó muy satisfecho con la vida útil de aproximadamente 7 000 orificios por cuchilla. Ahora estaba en condiciones de llevar a cabo el proceso de rebabado con fiabilidad y a unos costes considerablemente más bajos. Una vez finalizadas las pruebas de vida útil, HEULE recibió el encargo para el equipamiento inicial de las cinco líneas.