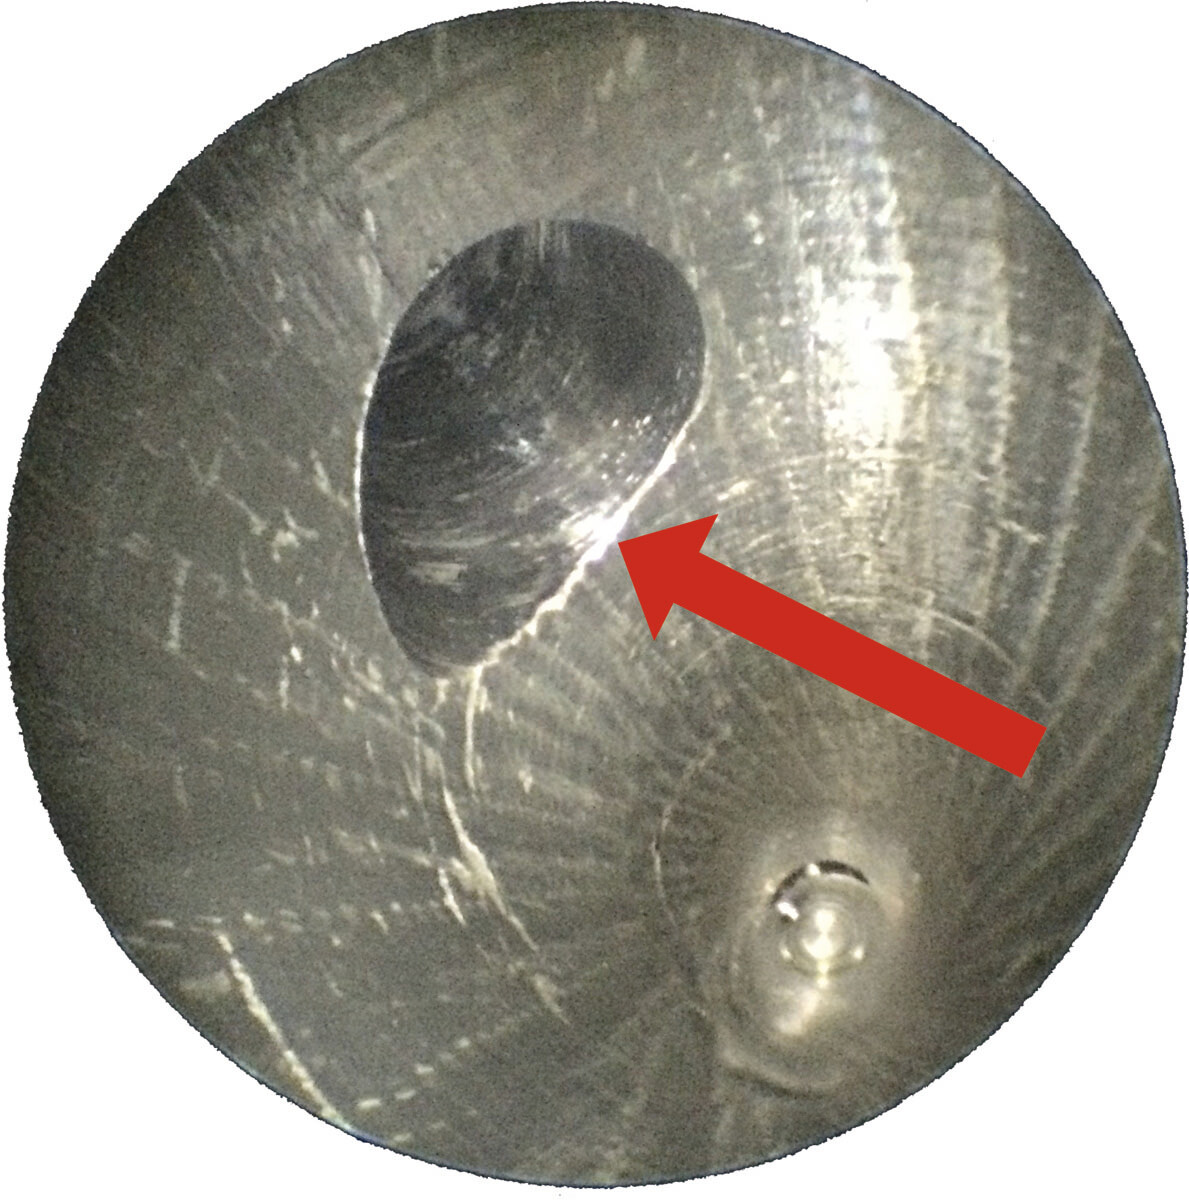
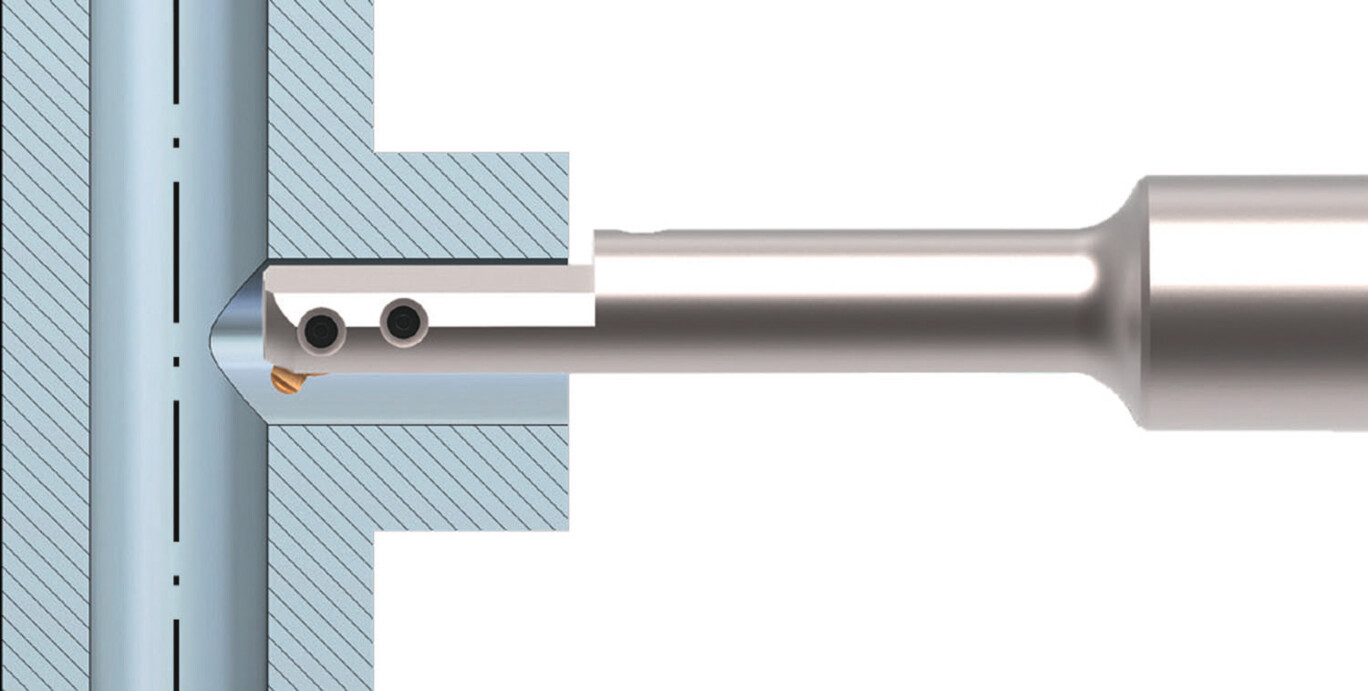
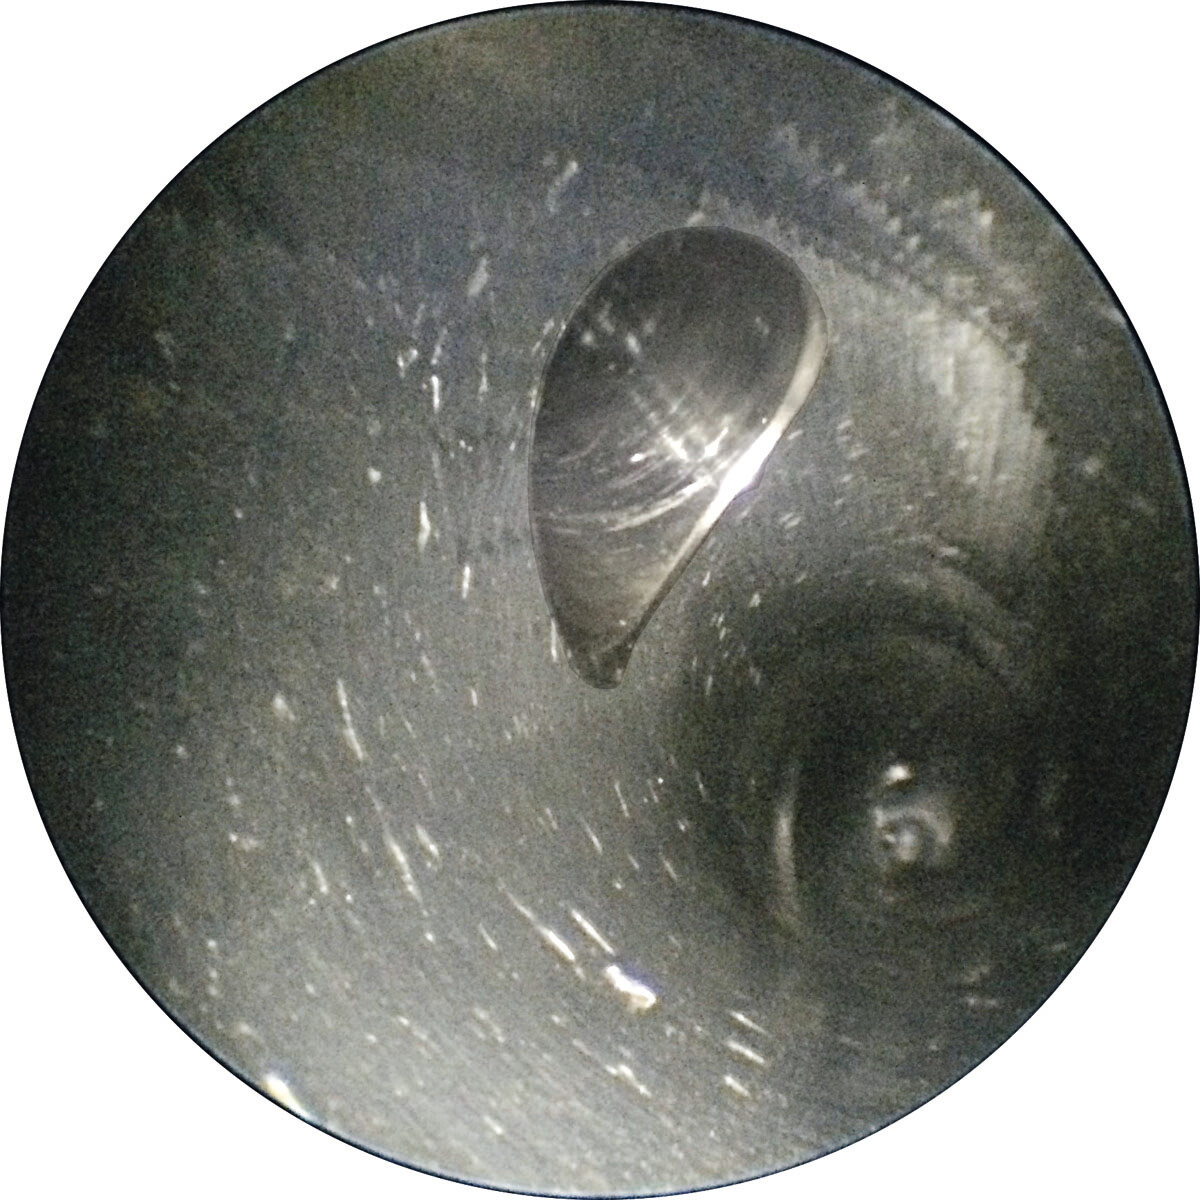
Le carter de moteur était déjà en production en série depuis un certain temps. Cependant, l'ébavurage des alésages sécants posait problème : il était trop fastidieux et ne garantissait pas la fiabilité du processus. Le responsable technologique a profité d'une visite au salon AMB pour discuter de ce problème avec les spécialistes de l'ébavurage de HEULE.
Il connaissait HEULE pour l'avoir déjà rencontrée dans le cadre d'une autre application d'ébavurage et savait que ce spécialiste de l'ébavurage développait des Solutions sur mesure. En effet, pour HEULE, la résolution de ce type de problèmes constitue souvent un véritable terreau fertile pour l'innovation.
Le défi lié au problème actuel réside dans l'importante inclinaison générée par l'entrée du perçage transversal (Ø 6,4 mm), présentant une excentricité de 1,9 mm, dans le perçage principal (Ø 11,6 mm). Cette inclinaison empêche les solutions d'ébavurage mécaniques existantes et disponibles sur le marché de fonctionner de manière satisfaisante.
Le responsable commercial régional concerné s'est rapidement rendu compte que les produits standard ne permettaient pas de résoudre ce problème. Une opportunité s'est toutefois présentée grâce à un produit qui en était encore au stade du développement.
À la suite de cette visite, le client a transmis ses données d'application, ainsi que les expériences réalisées, les problèmes identifiés et ses exigences en matière d'absence de bavures et de temps de cycle. Sur la base des discussions préliminaires, HEULE a immédiatement lancé une étude de faisabilité et a fait intervenir le service de développement. Il en est ressorti que le nouvel outil CBD constituait une solution envisageable. CBD signifie « Cross Bore Deburring». Des essais internes ont démontré que le CBD répondait aux exigences.
C’est avec confiance que le conseiller HEULE et le chef de projet CBD se sont rendus au siège social du client. À la fin de la présentation, le responsable technologique du client a déclaré : « C’est bien, mais cet outil dispose tout de même d’une unité de contrôle volumineuse. Il n’y a pas assez de place pour celle-ci dans le centre d’usinage. » Ce commentaire a fait retomber l’euphorie à zéro. Mais HEULE ne serait pas HEULE si elle n’avait pas pu proposer une autre approche de solution. Il s’agissait en réalité d’une simple idée de solution basée sur l’outil COFA, mais sans aucune expérience à ce jour.
De retour chez lui, HEULE a décidé de poursuivre définitivement cette idée de produit dans le cadre de son initiative X-BORES et a lancé son propre projet de développement. Des prototypes d’outils ainsi que des pièces reproduisant la situation d’usinage ont été fabriqués, puis des essais ont de nouveau été réalisés au sein du service d’essais interne. Environ trois mois après la dernière conversation, le client a reçu des photos des essais d’ébavurage, accompagnées des conditions de coupe et des temps de cycle obtenus.
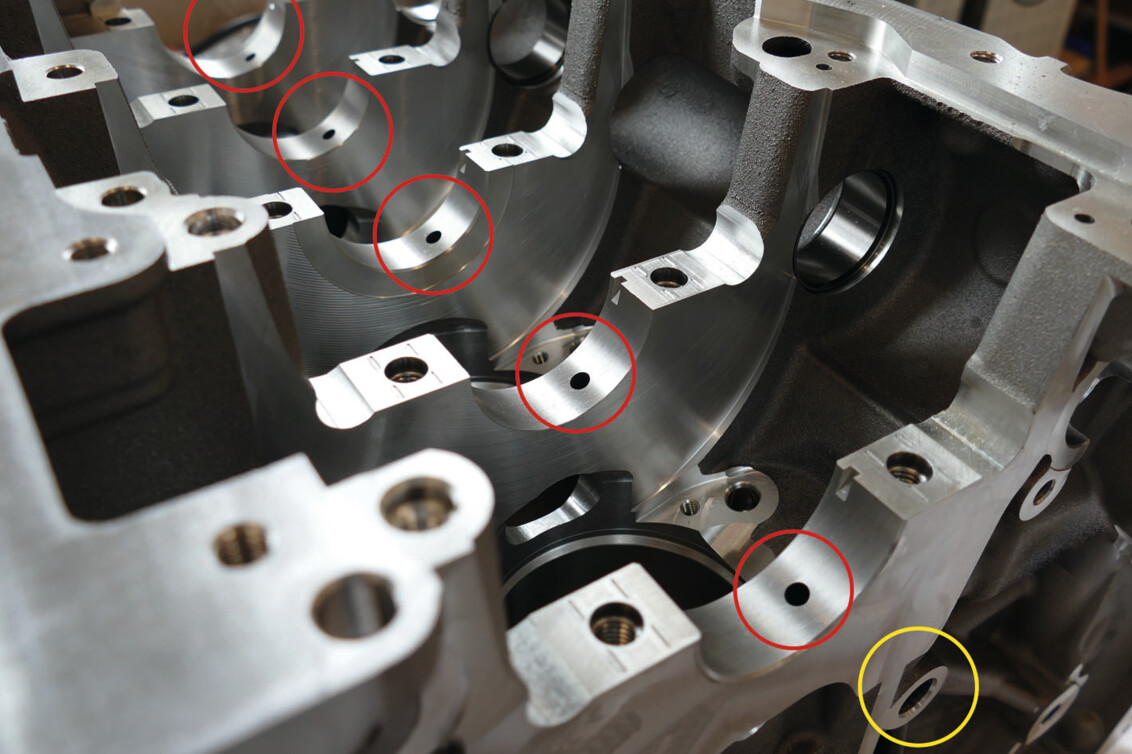
Les documents relatifs aux essais fournis ont convaincu le client de confier à HEULE six carters de moteur à des fins d'essais. Compte tenu de l'importance de ce projet, il n'a pas manqué de se rendre à l'usine HEULE afin d'assister en personne aux essais. Les résultats obtenus en matière d'ébavurage ont une nouvelle fois convaincu le client, de sorte que l'étape suivante, à savoir les essais sur les machines de série au sein de l'usine, a pu être envisagée.
Une fois la date fixée, HEULE a fourni au client les outils d'essai COFA-X ainsi que les informations nécessaires à la programmation afin qu'il puisse effectuer les préparatifs. Le conseiller client et le chef de projet COFA-X ont accompagné les essais dans l'usine du client. Tout avait été préparé de manière exemplaire. Les interlocuteurs clés, à savoir le responsable technologique du siège social, le chef de ligne, le programmeur, le collaborateur chargé de la distribution et de la préparation des outils ainsi que l’opérateur de Machine, étaient présents. L’outil était monté dans la Machine et prêt à fonctionner. En collaboration avec le programmeur, les différentes étapes du programme ont été vérifiées une nouvelle fois.
Il n’était pas possible de suivre pas à pas chaque étape avec un contrôle visuel, car tout était masqué. Il fallait donc que cela fonctionne «à l’aveugle». À la troisième tentative, le programme avait été corrigé et optimisé de telle sorte que l’outil a pu remplir sa fonction. À l’aide d’un endoscope, les perçages usinés ont ensuite été contrôlés visuellement dans la salle de mesure. « Pas de bavure résiduelle », a confirmé le responsable qualité. La qualité de la surface ébavurée s’était également améliorée.
Cet obstacle avait été surmonté. Il restait désormais à réaliser les essais de durée de vie en conditions de production en série. En effet, l’objectif final était d’ébavurer au total 1,4 million de pièces par an sur 5 lignes. Le client s’est montré très satisfait de la durée de vie d’environ 7 000 perçages par lame. Il était désormais en mesure d’effectuer l’opération d’ébavurage de manière fiable et à des coûts nettement inférieurs. À l’issue des essais de durée de vie, HEULE a reçu la commande pour l’équipement initial des 5 lignes.