Kurbelgehaeuse_Success Story
Doświadczeń klienta

W kierunku grzbietu resztkowego

Gratowanie jest często postrzegane jako uciążliwy problem, którym należy się zająć dopiero wtedy, gdy wszystko inne już działa bez zarzutu. W takiej sytuacji znalazł się również niemiecki producent samochodów podczas produkcji skrzyni korbowej, gdzie musiał zmierzyć się z koniecznością przeprowadzania kontroli 100-procentowej i ponownej obróbki.

Korpus skrzyni korbowej był już od dłuższego czasu stosowany w produkcji seryjnej. Jednak gratowanie otworów przelotowych budziło obawy – proces ten był zbyt pracochłonny i nie zapewniał stabilności. Osoba odpowiedzialna za technologię wykorzystała wizytę na targach AMB, aby omówić ten problem ze specjalistami ds. gratowania z firmy HEULE.

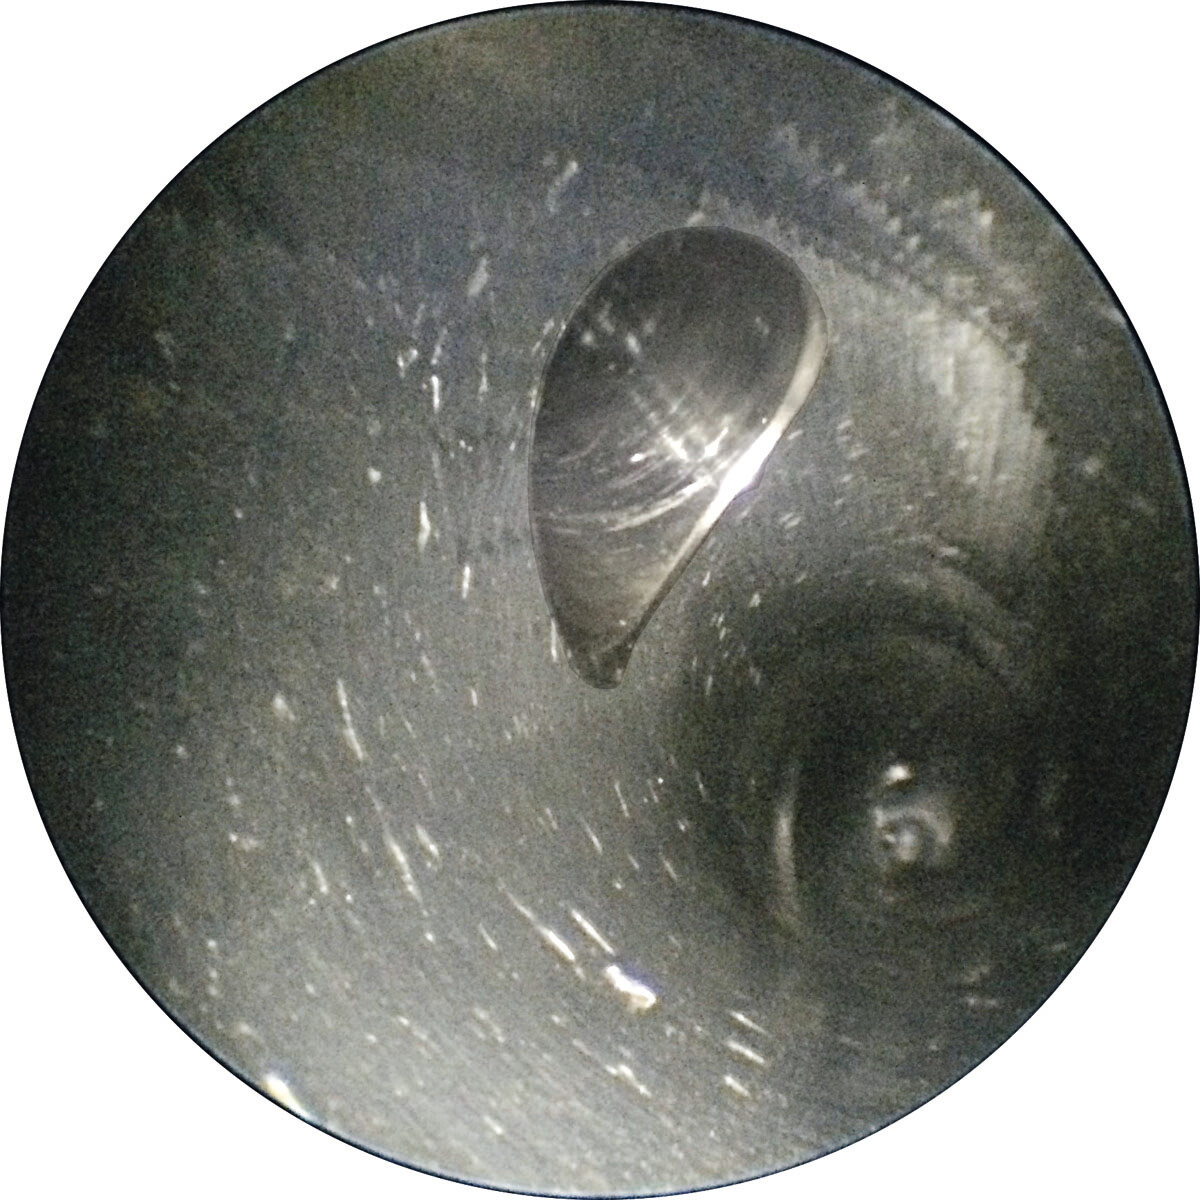
«Obecnie stosujemy dwa wiertła do głębokich otworów wierconych, które naprzemiennie przepuszczamy przez oba otwory od 8 do 10 razy. Jednak wynik nie jest stabilny. Czasami pozostają resztki zadziorów. Poszukujemy zatem lepszego Rozwiązania.»
Osoba odpowiedzialna za proces, klient z branży motoryzacyjnej

Znał firmę HEULE z innego projektu związanego z gratowaniem i wiedział, że ten specjalista w tej dziedzinie opracowuje rozwiązania dostosowane do potrzeb klientów. Rozwiązywanie tego rodzaju problemów stanowi bowiem dla firmy HEULE często prawdziwą pożywkę dla innowacji.

Bohrung unentgratet_Success Story

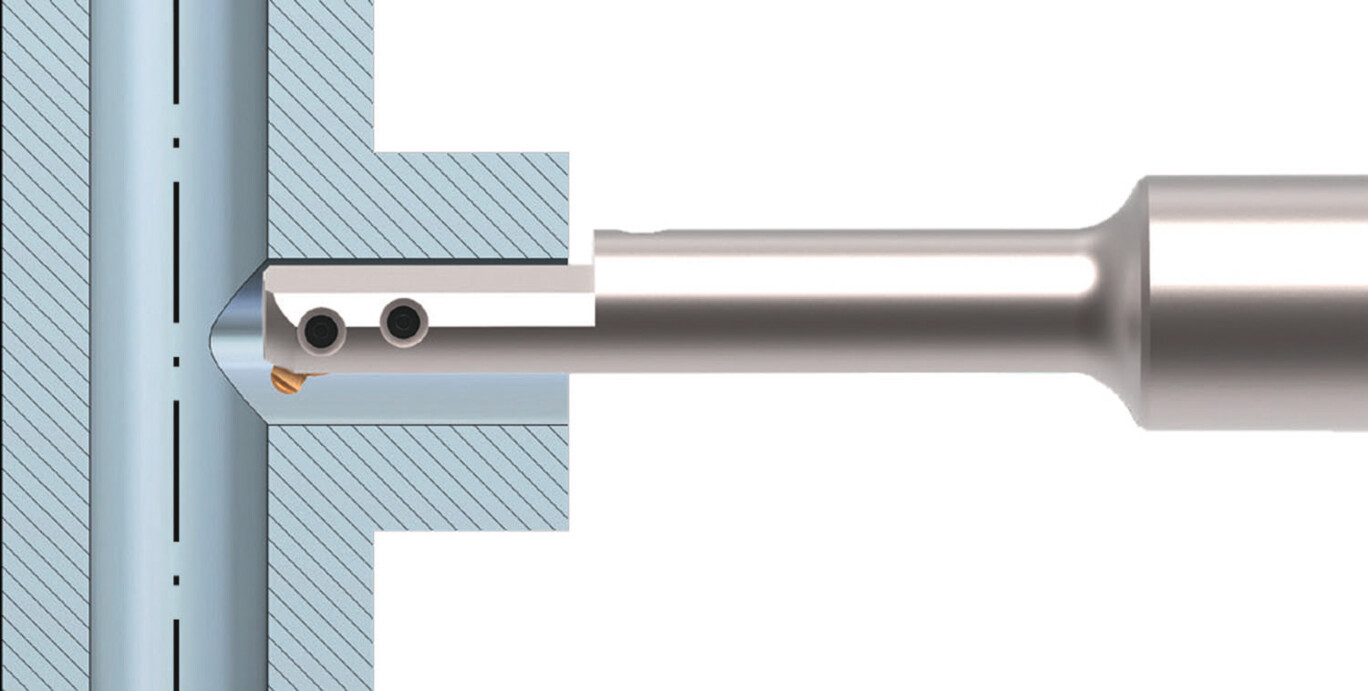
Wyzwaniem związanym z obecnym problemem jest znaczne przewyższenie, które powstaje w wyniku wprowadzenia otworu poprzecznego (Ø 6,4 mm) o ekscentryczności 1,9 mm do otworu głównego (Ø 11,6 mm). Przewyższenie to uniemożliwia zadowalające działanie istniejących, dostępnych na rynku mechanicznych rozwiązań do gratowania.

Odpowiedzialny kierownik ds. sprzedaży regionalnej szybko zdał sobie sprawę, że standardowe produkty nie są w stanie sprostać temu zadaniu. Szansę stworzył jednak produkt, który znajdował się jeszcze w fazie rozwoju.

Indywidualny rozwój jako Rozwiązanie?

Po wizycie klient przekazał dane dotyczące zastosowania wraz z dotychczasowymi doświadczeniami i zidentyfikowanymi problemami, a także swoje wymagania dotyczące braku zadziorów i czasu cyklu. Na podstawie wstępnych rozmów firma HEULE niezwłocznie zainicjowała studium wykonalności i zaangażowała Dział projektowy. W rezultacie jako potencjalne Rozwiązanie rozważono nowe narzędzie CBD. Skrót CBD oznacza Cross Bore Deburring. Wewnętrzne testy wykazały, że narzędzie CBD spełniało wymagania.


Pełni optymizmu konsultant firmy HEULE oraz kierownik projektu CBD udali się do siedziby głównej klienta. Pod koniec prezentacji osoba odpowiedzialna za technologię po stronie klienta stwierdziła: „Świetnie, ale to narzędzie ma przecież dużą Obudowę sterowania. W centrum obróbczym brakuje na nią miejsca”. Ta uwaga sprawiła, że euforia spadła niemal do zera. Jednak firma HEULE nie byłaby sobą, gdyby nie zaproponowała jeszcze jednej zasady rozwiązania. Był to w rzeczywistości dopiero pomysł oparty na Narzędzie COFA, jednak bez żadnego dotychczasowego doświadczenia w tym zakresie.


Po powrocie do siedziby firma HEULE postanowiła ostatecznie kontynuować prace nad tym pomysłem produktowym w ramach swojej inicjatywy X-BORES i uruchomiła własny projekt rozwojowy. Wykonano prototypy narzędzi oraz Detale, odzwierciedlające rzeczywiste warunki obróbki, a następnie przeprowadzono testy w wewnętrznym dziale badawczym. Około trzy miesiące po ostatniej rozmowie klient otrzymał zdjęcia z prób gratowania wraz z uzyskanymi danymi cięcia i czasami cyklu.
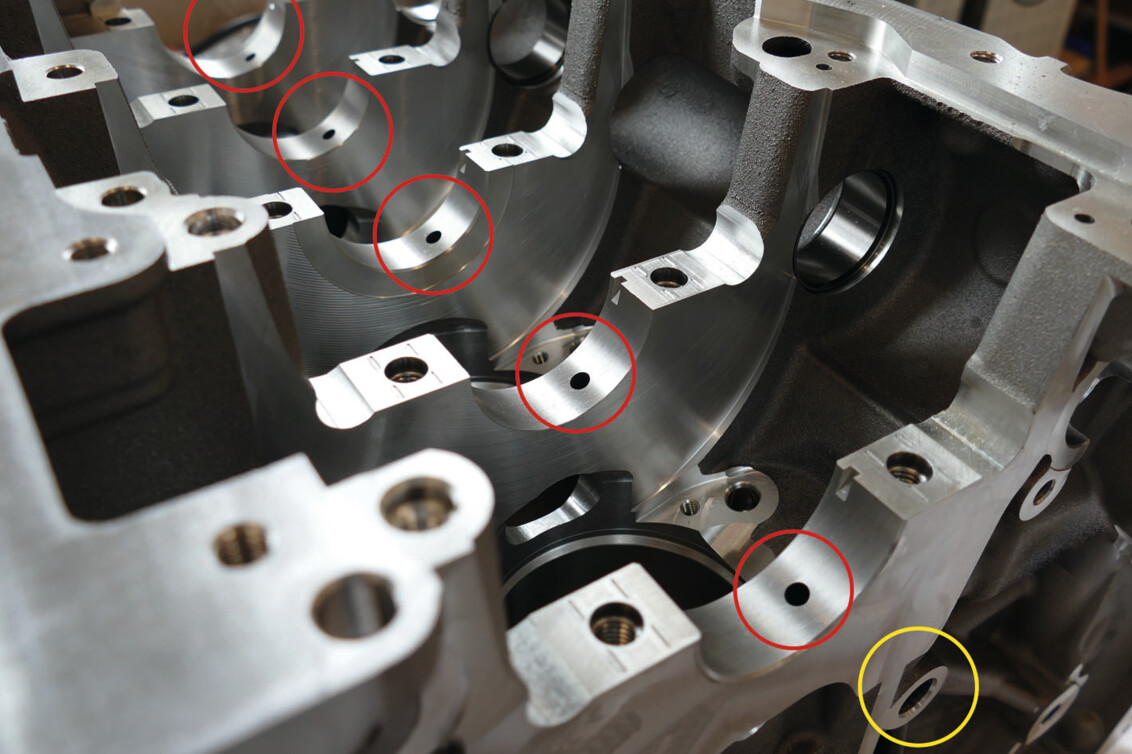
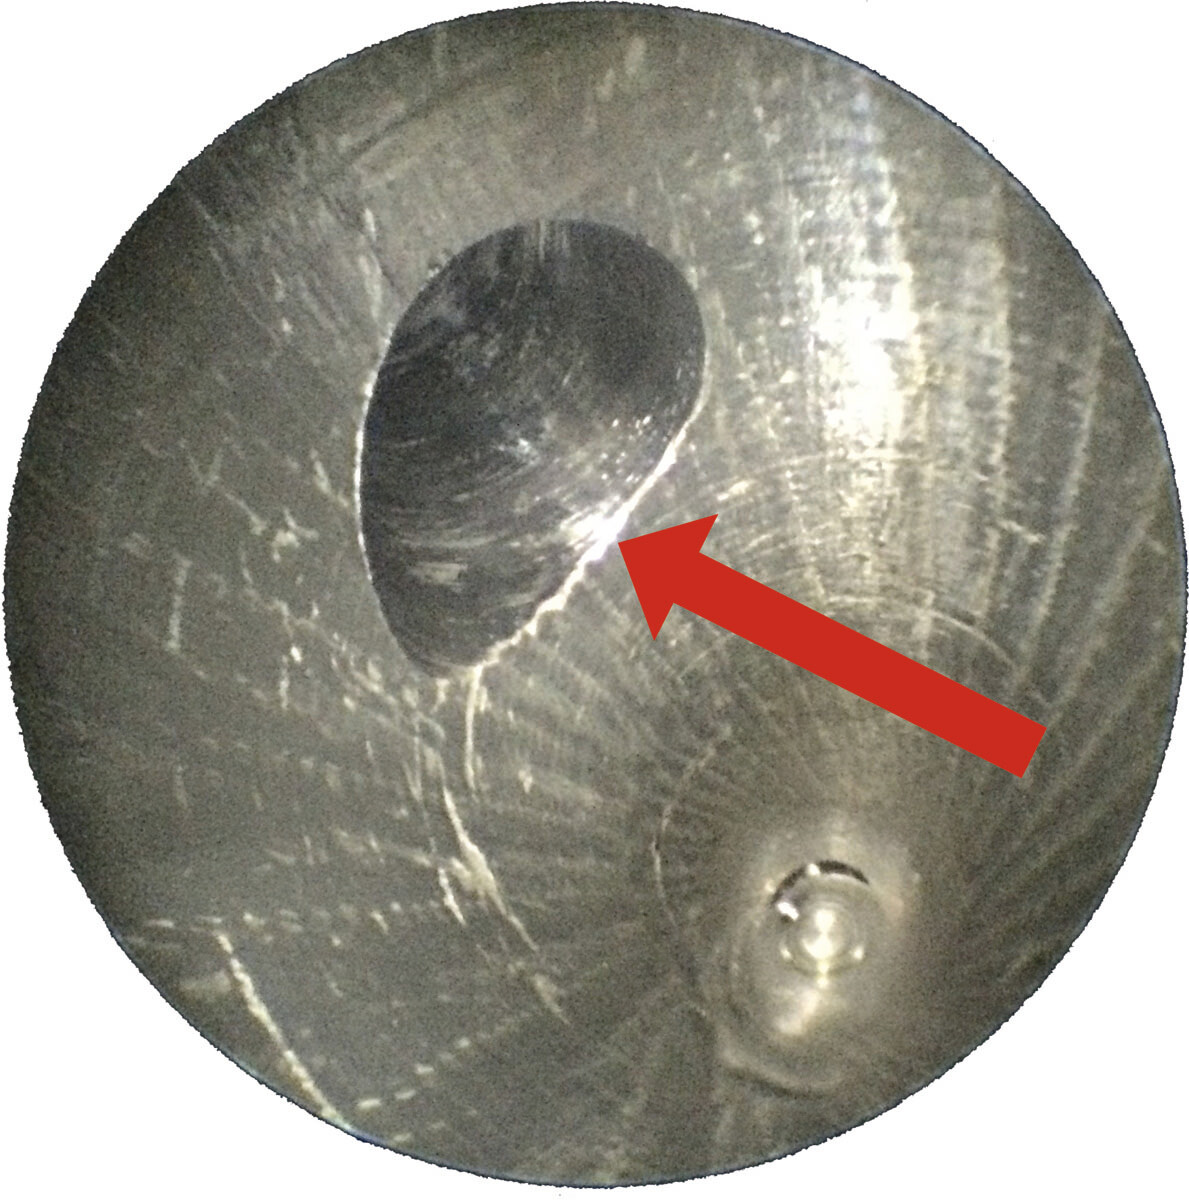
«Wynik był zadziwiający. Narzędzie z napiętą sprężyną przyniosło rezultaty znacznie przewyższające oczekiwania!»
Były dyrektor ds. bezpieczeństwa (CSO) HEULE
Werkzeug-u-Werkstueckzeichnung_Success Story

Wynik badania: „Brak resztek krawędzi”

Otrzymane dokumenty z testów przekonały klienta do dostarczenia firmie HEULE sześciu skrzyń korbowych do celów testowych. Ze względu na znaczenie tego projektu klient nie omieszkał udać się do zakładu HEULE, aby osobiście obserwować przebieg testów na żywo. Uzyskane wyniki w zakresie gratowania ponownie okazały się przekonujące, dzięki czemu można było rozważyć kolejny krok, jakim były testy na maszynach seryjnych w zakładzie.

Gdy ustalono już termin, firma HEULE wyposażyła klienta w narzędzia testowe COFA-X oraz przekazała mu informacje niezbędne do programowania w celu przeprowadzenia przygotowań. Samym testom towarzyszyli doradca klienta oraz kierownik projektu COFA-X w zakładzie klienta. Wszystko zostało przygotowane wzorowo. Obecni byli wszyscy kluczowi uczestnicy: kierownik ds. technologii z centrali, kierownik linii produkcyjnej, programista, pracownik działu wydawania i przygotowania narzędzi oraz operator maszyny. Narzędzie było zamontowane w maszynie i gotowe do pracy. Wspólnie z programistą ponownie sprawdzono poszczególne etapy programu.


Przeprowadzenie poszczególnych etapów w skali 1:1 z wizualnym nadzorem nie było możliwe, ponieważ wszystko było zasłonięte. Musiało więc się udać również „na ślepo”. Przy trzeciej próbie program został skorygowany i zoptymalizowany w taki sposób, że narzędzie mogło wykonać swoje zadanie. Następnie za pomocą endoskopu przeprowadzono wizualną kontrolę obrobionych otworów wierconych w pomieszczeniu pomiarowym. „Brak pozostałości zadziorów” – potwierdził pełnomocnik ds. jakości. Również jakość powierzchni po procesie gratowania była lepsza.

Żywotność wynosząca około 7 000 otworów wierconych na jeden nóż

Bohrung entgratet_Success Story

Przeszkodę tę udało się pokonać. Teraz pozostały jeszcze testy trwałości w warunkach seryjnych. Ostatecznie bowiem należało przeprowadzić proces gratowania łącznie dla 1,4 mln elementów rocznie na 5 liniach produkcyjnych. Klient był bardzo zadowolony z trwałości noży, wynoszącej około 7 000 otworów wierconych na jeden nóż. Był on teraz w stanie przeprowadzać proces gratowania w sposób niezawodny i przy znacznie niższych kosztach. Po zakończeniu testów trwałości firma HEULE otrzymała zamówienie na wyposażenie wszystkich 5 linii.